Gia công nhựa teflon PTFE: cắt tấm, tiện cây, cắt gioăng theo bản vẽ và dung sai
Kiến thứcTổ kỹ thuật nhựa Teflon PTFE6 phút đọcCập nhật 16/10/2026
Gia công nhựa teflon (PTFE) là cắt, tiện, phay phôi tấm hoặc cây thành chi tiết theo bản vẽ. Với máy CNC, dung sai cắt thường đạt ±0,3 đến 0,5mm. Phôi chính gồm tấm dày 1 đến 20mm, cây phi 25 đến 150 và gioăng theo DN. Các kiểu gia công nhựa teflon PTFE gia […]
Mục lục
- Các kiểu gia công nhựa teflon
- Dung sai khi gia công nhựa teflon
- Chọn phôi để gia công nhựa teflon
- Gia công nhựa teflon khác gia công POM, nylon ở đâu
- Ghép nối chi tiết teflon sau gia công
- Gửi bản vẽ gia công nhựa teflon cần ghi gì
- Câu hỏi thường gặp về gia công nhựa teflon
- Gia công nhựa teflon đạt dung sai bao nhiêu?
- Có tiện được teflon thành bạc không?
- Teflon có dán keo được không?
Gia công nhựa teflon (PTFE) là cắt, tiện, phay phôi tấm hoặc cây thành chi tiết theo bản vẽ. Với máy CNC, dung sai cắt thường đạt ±0,3 đến 0,5mm. Phôi chính gồm tấm dày 1 đến 20mm, cây phi 25 đến 150 và gioăng theo DN.
Các kiểu gia công nhựa teflon
PTFE gia công bằng phương pháp cắt gọt nguội, mỗi kiểu hợp một dạng phôi và một mức dung sai. Chọn kiểu theo hình dạng chi tiết trước, rồi mới chọn phôi.
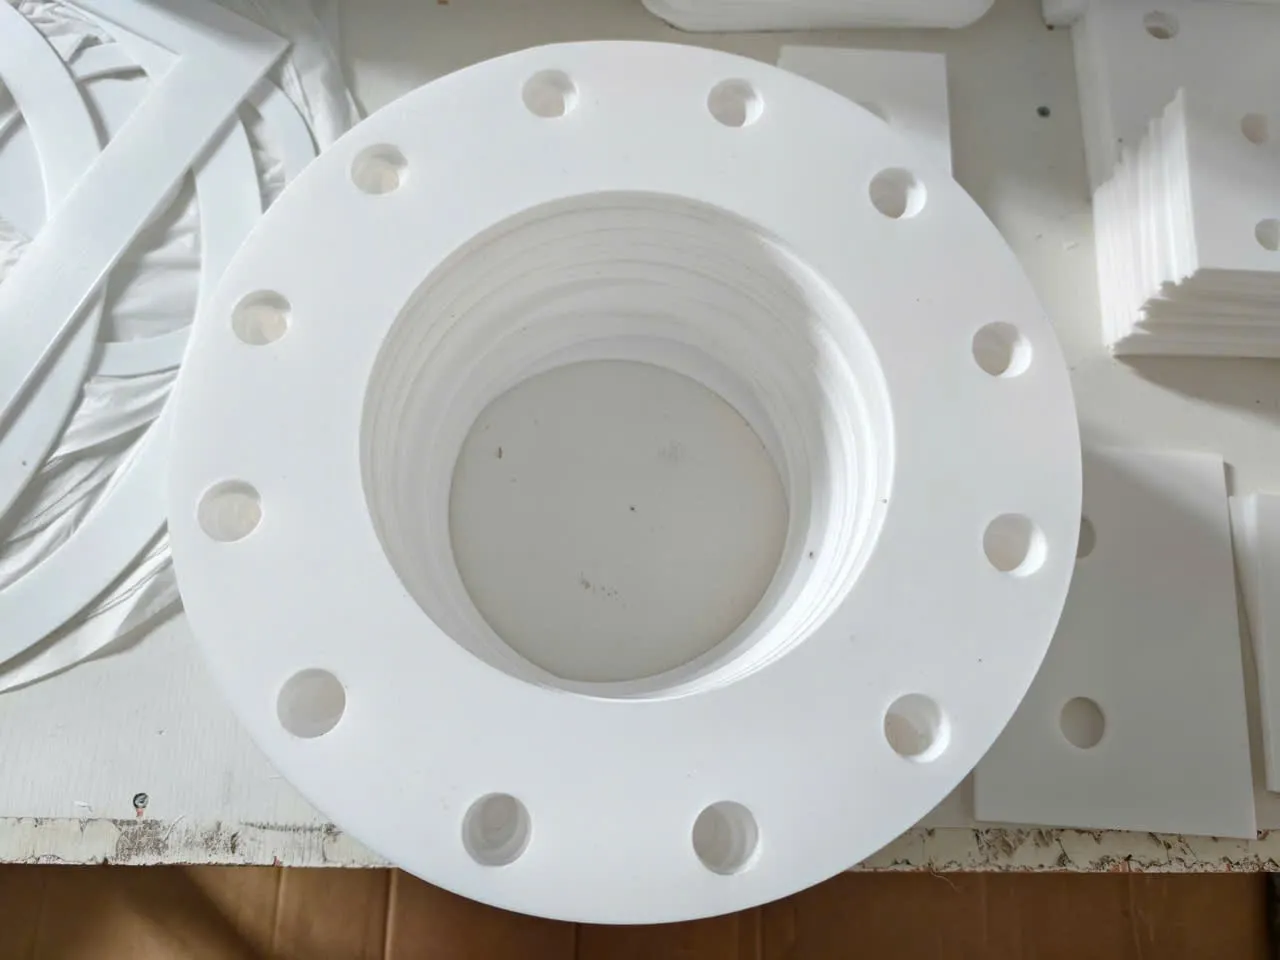
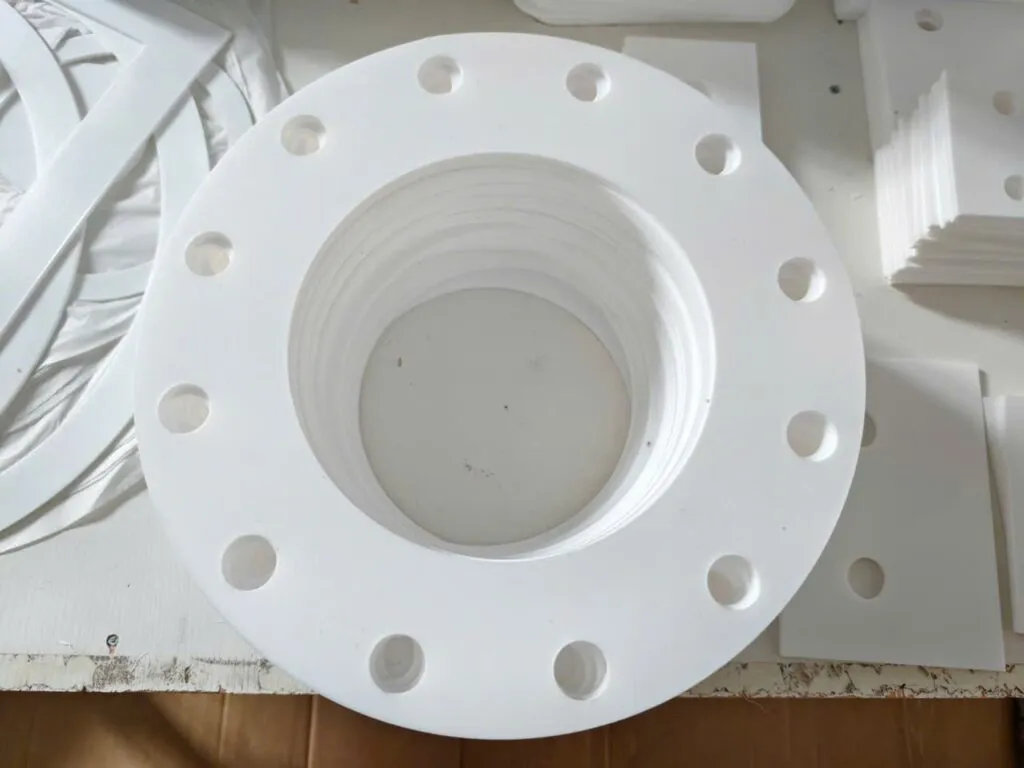
- Cắt tấm CNC: máy chạy theo file bản vẽ, ra vòng đệm, tấm lót, chi tiết biên dạng phức tạp. Dung sai ±0,3 đến 0,5mm.
- Cưa thẳng: cưa đĩa hoặc cưa băng cho đường cắt thẳng, nhanh và rẻ hơn khi chi tiết chỉ cần hình chữ nhật. Dung sai ±0,5 đến 1mm.
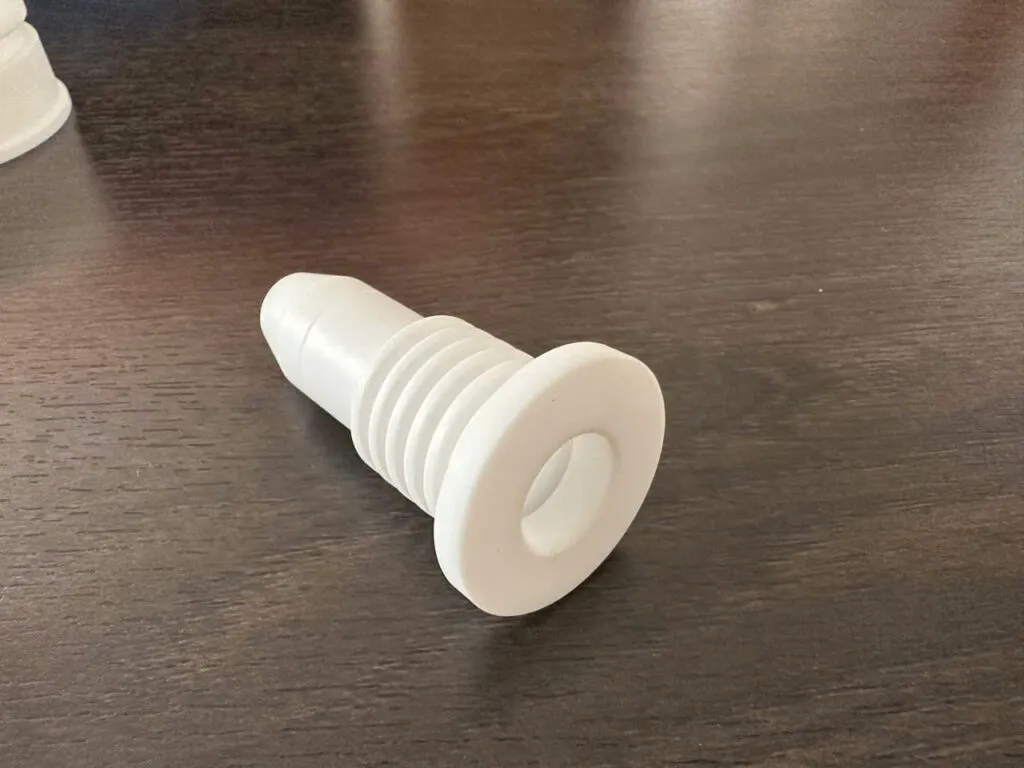
- Tiện cây: cây tròn đặc tiện thành bạc, chốt, con lăn, vòng chặn. Kích thước tiện báo theo từng bản vẽ.
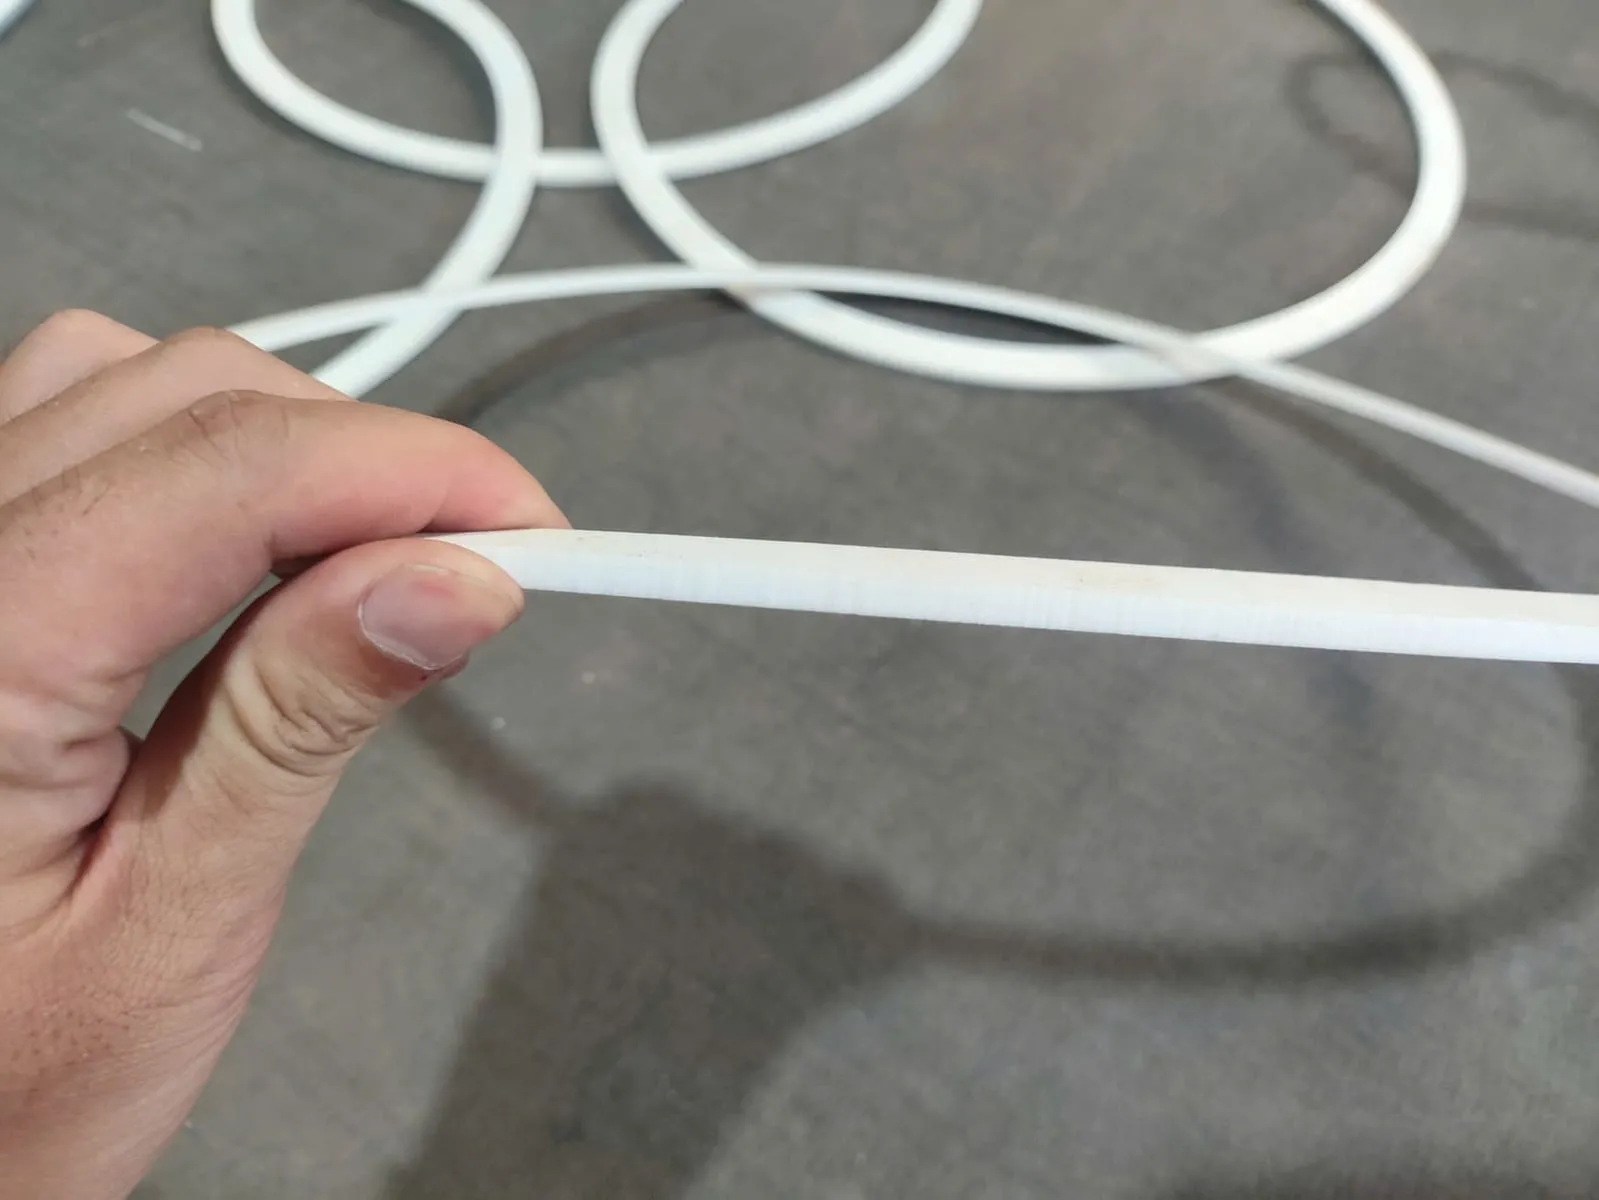
- Cắt gioăng: cắt vòng tròn và lỗ bắt bu lông từ tấm cho mặt bích, theo cỡ DN do người mua gửi.
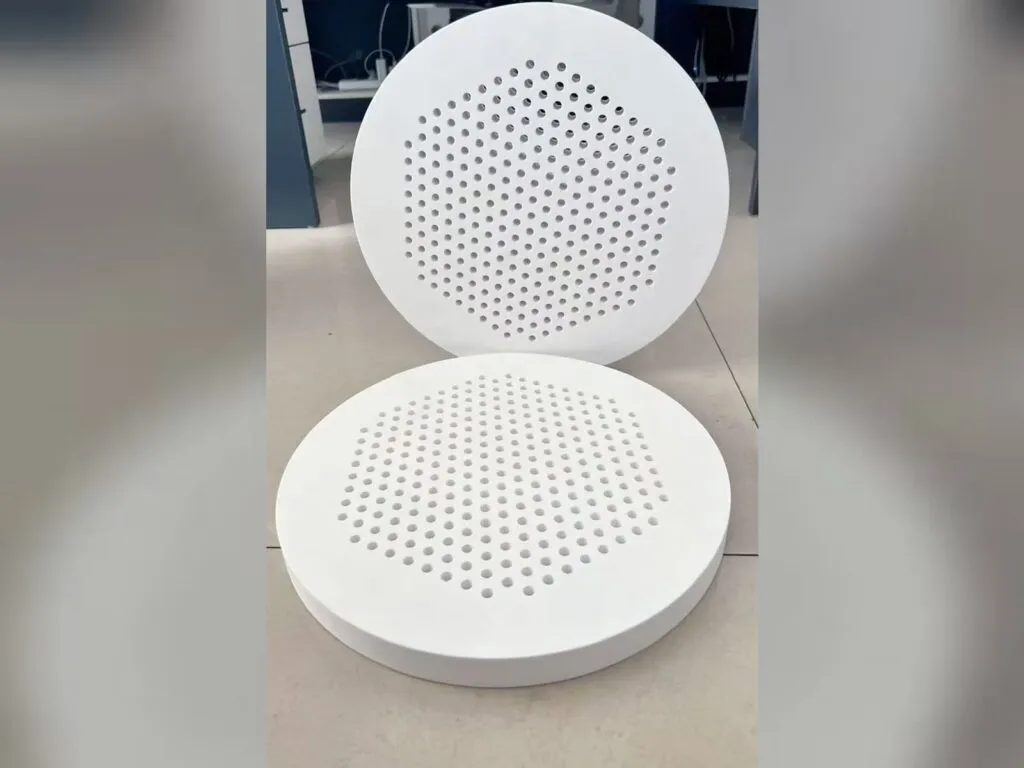
- Khoan, phay: khoan lỗ, phay bậc và rãnh trên tấm hoặc khối, dùng cho căn nhựa, bản dẫn hướng.
Chỉ cắt nguội với PTFE. Vùng cắt quá nóng làm nhựa phân hủy, sinh khói độc và mép chảy xệ, vì thế laser và dao nhiệt không nằm trong các kiểu gia công ở đây. Cưa, dao rọc, dao dập, tiện, phay và tia nước đều là cách cắt nguội dùng được.
Dung sai khi gia công nhựa teflon
Dung sai cắt CNC là ±0,3 đến 0,5mm, áp dụng cho việc cắt, còn tiện thì kích thước cuối chốt theo bản vẽ. Bảng dưới gom các số liên quan đến độ chính xác của chi tiết PTFE và chỉ rõ số nào là của kho, số nào là khuyến nghị của hãng vật liệu.
| Chỉ tiêu | Giá trị |
|---|---|
| Dung sai cắt CNC | ±0,3 đến 0,5mm |
| Dung sai cưa thẳng | ±0,5 đến 1mm |
| Dung sai đường kính cây | +0,3mm, chỉ lớn hơn danh nghĩa |
| Dung sai độ dày tấm 10 đến 20mm | +0,15mm, chỉ dày hơn danh nghĩa |
| Khổ tấm đã kiểm lô | 1020x1020mm, dày 10, 12, 15, 20mm |
| Giãn nở nhiệt | gấp khoảng 10 lần thép (MCAM) |
| Chuyển pha quanh 19°C | thể tích đổi khoảng 1 đến 1,8% (DuPont) |
| Đọc sai khi đo bằng panme | 0,13 đến 0,25mm nếu ấn mạnh (DuPont) |
| Chảy nguội | 2% sau 200 giờ ở 6,9 MPa (Chemours) |
| Tốc độ tiện tinh hãng khuyên | 60 đến 150 m/phút, bước tiến 0,05 đến 0,25mm/vòng (DuPont) |
| Cách cắt nguội dùng được | cưa, dao rọc, dao dập, tiện, phay, tia nước |
| Nhiệt làm việc liên tục | đến 260°C |
Ba dòng giữa bảng giải thích vì sao PTFE khó giữ số đo hẹp. Chi tiết giãn nở gấp khoảng 10 lần thép, đổi thể tích quanh 19°C, và mềm đến mức panme ấn mạnh cũng làm đọc thiếu 0,13 đến 0,25mm. Chi tiết cần dung sai hẹp nên được đo nhẹ tay, ở gần nhiệt độ làm việc.
Chọn phôi để gia công nhựa teflon
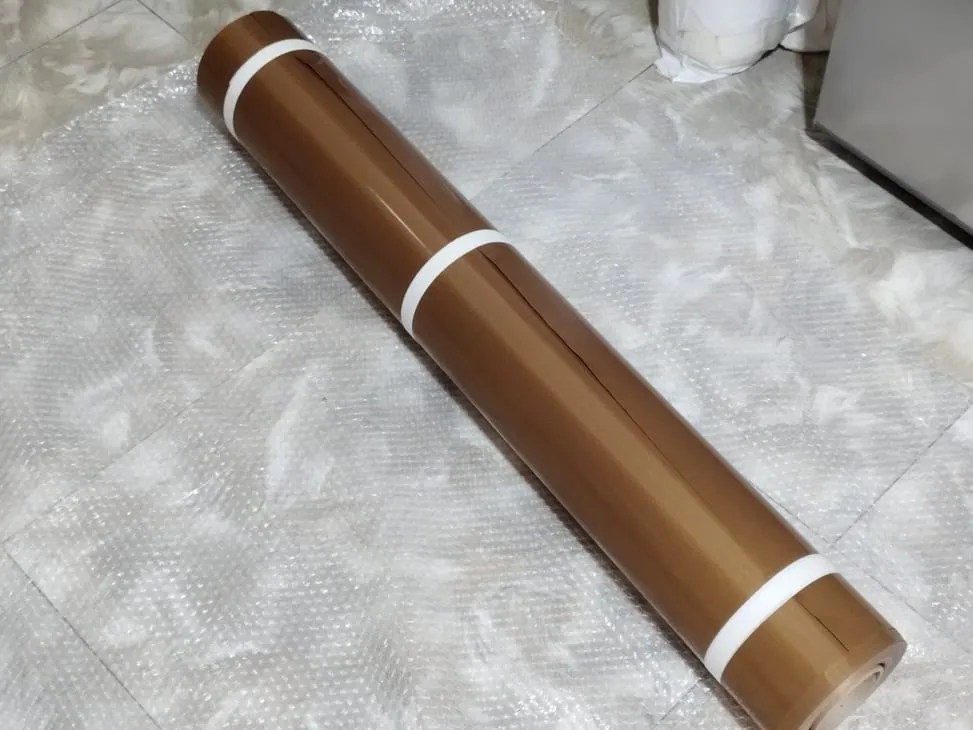
Phôi quyết định việc gia công dễ hay khó: chi tiết phẳng lấy từ tấm, chi tiết tròn lấy từ cây. Tấm bán dày 1 đến 20mm có trang riêng cho từng độ dày, cây bán theo phi từ 25 đến 150, cả hai cắt lẻ theo kích thước.
Với chi tiết phẳng, bắt đầu từ trang tấm teflon theo độ dày. Vòng đệm mỏng thường cắt từ tấm 1 đến 3mm, còn thớt và mặt trượt cần tấm teflon 10mm hoặc tấm teflon 20mm. Ở dải dày 10 đến 20mm, độ dày thực chỉ lớn hơn danh nghĩa tối đa 0,15mm, nên chi tiết cần dày đúng thì phay về kích thước cuối.
Với chi tiết tròn, cây teflon theo phi là phôi tiện. Đường kính cây chỉ sai lệch +0,3mm về phía lớn, nên tiện tinh luôn đạt được đúng phi. Bạc có đường kính ngoài 45mm lấy từ cây teflon phi 50, giữ lượng dư để tiện sạch vỏ phôi. Khối lượng phôi ước theo cách tính khối lượng teflon theo kích thước.
| Dạng phôi, dải cỡ | Nguyên công chính | Chi tiết làm ra |
|---|---|---|
| Tấm 1 đến 3mm | cắt dao, đột, cắt CNC | đệm phẳng, vòng đệm mỏng |
| Tấm 4 đến 10mm | phay, khoan | căn nhựa, bản dẫn hướng |
| Tấm 12 đến 20mm | phay, cắt biên | thớt cắt, mặt trượt |
| Tấm 25 đến 50mm | xẻ, phay khối | gối đỡ, bạc chịu tải |
| Cây phi 25 đến 60 | tiện, khoan tâm | bạc lót, vòng chặn |
| Cây phi 65 đến 120 | tiện, khoét | bạc trục lớn, ống lót |
| Cây phi 125 đến 150 | tiện, xẻ khoanh | đĩa đệm, vành dẫn |
| Tấm khổ 1020x1020mm, dày 10, 12, 15, 20mm | cắt CNC, phay | phôi cho chi tiết lớn |
| Cây phi 25 đến 150 để tiện lát | tiện rồi cắt lát | vòng đệm mép tròn đều, mặt đầu phẳng |
| Cắt lẻ theo bản vẽ, mọi cỡ trên | cắt CNC | chi tiết biên dạng phức tạp |
| Tấm cắt vòng theo DN | cắt CNC | gioăng mặt bích |
Gioăng mặt bích cắt từ tấm theo cỡ DN; phần giá và cỡ có sẵn nằm ở trang gioăng teflon theo DN.
Gia công nhựa teflon khác gia công POM, nylon ở đâu
PTFE mềm hơn POM và nylon nên dễ lõm khi kẹp, giãn nở nhiệt lớn, và chảy nguội dưới tải kéo dài. Cùng một máy và cùng một bản vẽ, chi tiết PTFE vì thế cần gá nhẹ hơn và đỡ đủ diện tích.
Kẹp mạnh làm chi tiết méo ngay trên mâm cặp, nên số đo chỉ đáng tin khi đã nhả tải. Phoi PTFE ra thành dải dài, cần dẫn đi để không quấn vào dao. Khoan và cắt đứt nên có tưới nguội, còn phần lớn nguyên công khác chạy khô được; dầu làm mát bám lại trên PTFE khó rửa, ảnh hưởng đến dán hoặc in về sau.
Ghép nối chi tiết teflon sau gia công
PTFE trơ nên keo thông thường không bám và không hàn nhiệt được. Chi tiết nên thiết kế để ghép bằng bắt vít, kẹp cơ khí hoặc lắp ép. Dán chỉ làm được sau khi xử lý bề mặt bằng hóa chất, công đoạn này nằm ngoài phạm vi cắt gọt.
PTFE cũng không nóng chảy thành dòng lỏng nên không ép phun được; phôi được ép khuôn rồi thiêu kết, và chi tiết số ít hoặc mẫu thử vì vậy hợp với cắt gọt hơn.
Gửi bản vẽ gia công nhựa teflon cần ghi gì
Bản vẽ cần ghi kích thước, dung sai từng kích thước, số lượng, vật liệu và nhiệt độ làm việc. Có file DXF thì ghi thêm đường kính trong, đường kính ngoài, số lỗ và đường kính vòng chia lỗ. Tất cả gửi qua Zalo.
Chưa có bản vẽ thì gửi mẫu cũ hoặc ảnh có đặt thước bên cạnh. Chi tiết thành mỏng dưới 2mm cần báo trước để chọn cách gá. Ghi rõ là PTFE nguyên sinh hay PTFE pha độn, vì hai loại ăn dao và chịu mài mòn khác nhau; nhiệt làm việc liên tục của PTFE đặc là đến 260°C, còn 327°C chỉ là điểm nóng chảy tinh thể.
Câu hỏi thường gặp về gia công nhựa teflon
Gia công nhựa teflon đạt dung sai bao nhiêu?
±0,3 đến 0,5mm khi cắt CNC, và ±0,5 đến 1mm khi cưa thẳng. Kích thước tiện được báo theo bản vẽ của từng chi tiết.
Có tiện được teflon thành bạc không?
Có, bạc được tiện từ cây PTFE phi 25 đến 150, đường kính cây sai lệch +0,3mm nên tiện tinh về đúng phi được. Bạc chịu tải nhẹ và chạy chậm hợp với PTFE nguyên sinh.
Teflon có dán keo được không?
Khó, vì PTFE trơ và bề mặt không bám keo thông thường. Chi tiết nên ghép bằng bắt vít, kẹp cơ khí hoặc lắp ép.